一辆新能源车的白车身上约有4000至6000个电阻焊点,其中任何一个虚焊或焊穿,都可能在碰撞或长期振动中演变为结构性隐患。然而,焊点直径通常只有4至8毫米,传统卡尺和目视抽检的漏检率在复杂曲面位置可超过15%。如何在不破坏工件的前提下,快速获取每个焊点的几何尺寸与位置偏差,成为汽车零部件、航空航天和精密钣金行业质量工程师最头疼的问题之一。
从抽检到全检:焊点检测的精度瓶颈
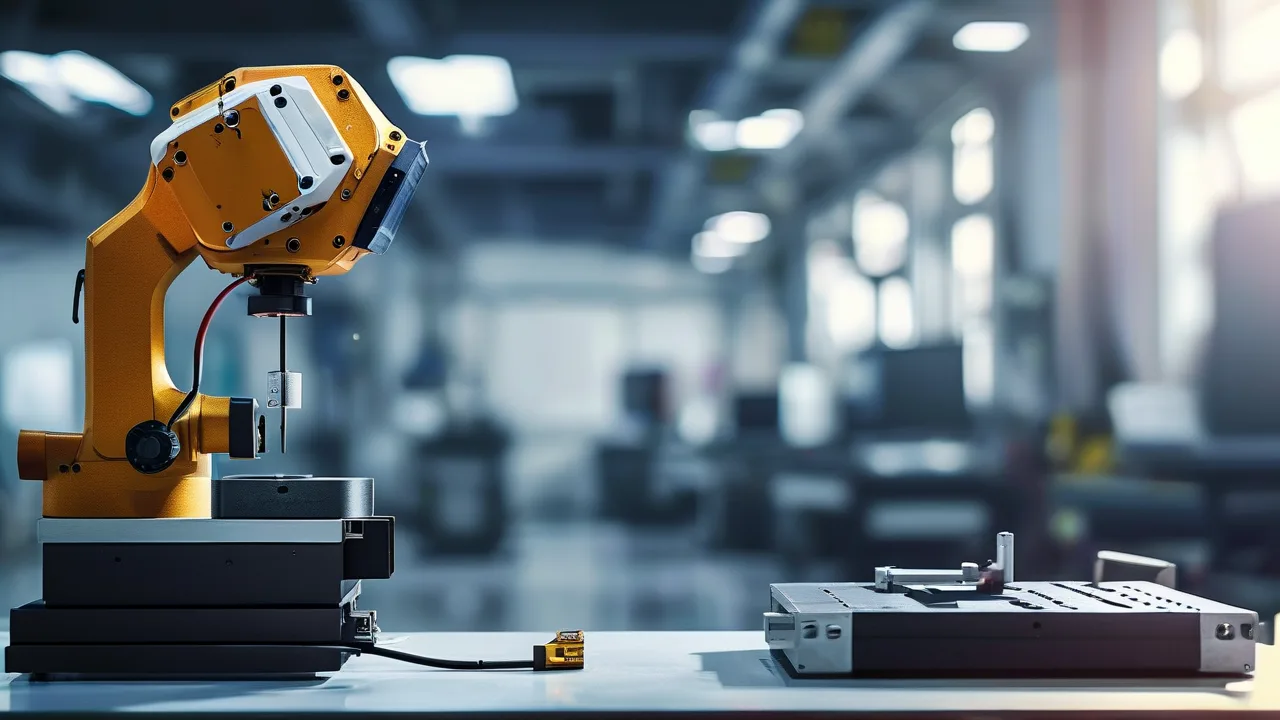
焊点质量的核心指标包括熔核直径、压痕深度和位置偏移量。以某汽车座椅骨架制造商为例,其产品包含6种车型共48个焊点,过去依赖三坐标测量机离线抽检,单件检测耗时约35分钟,且只能覆盖首末件。产线换型频繁时,首件等待时间直接拖慢整体节拍。引入关节臂测量机配合三维扫描仪后,现场工程师可在产线旁完成焊点检测,单件全尺寸扫描与比对时间压缩至8分钟以内,焊点位置偏差重复性达到±0.03毫米。该企业随后将抽检比例从5%提升至30%,年度质量成本下降约22万元。
逆向工程与三维扫描:让焊点数据可追溯
焊点检测不只是一次性判定合格与否。在逆向工程场景中,当客户需要复刻一个已停产的冲压焊接总成时,必须从实物上提取每个焊点的空间坐标和表面形貌。联创博(武汉)测量技术有限公司曾协助一家轨道交通配件供应商完成转向架构架的数字化重建。该构架包含超过1200个焊点,部分区域因焊接热变形导致扫描点云出现噪点。技术团队采用高精度三维扫描仪获取全域点云,再以关节臂测量机对关键焊点进行接触式校验,最终将点云与CAD模型的偏差控制在0.05毫米以内,帮助客户在两周内完成了模具修复数据的交付。类似的焊点检测服务在航空航天、船舶制造和重型机械领域的需求正以每年约18%的速度增长。
数据驱动的质量闭环
把焊点检测做到极致,本质上是把离散的测量数据变成可追溯、可分析的质量资产。无论是配合中锐高科(北京)科技有限这类自动化集成商完成在线检测方案,还是为单个中小零部件企业提供离线逆向工程支持,核心逻辑一致:用三维数字化手段替代经验判断,让每一个焊点的几何状态都有据可查。当行业平均焊点合格率从92%向98%迈进时,那6个百分点的差距,往往就藏在测量方案是否足够贴近产线、足够快、足够准的细节里。