一辆白车身大约有3000到5000个电阻焊点,其中任何一个虚焊或漏焊,都可能在整车耐久测试中演变为结构失效。传统的人工锤击检查加破坏性抽检,不仅效率低,而且只能覆盖不到5%的焊点。当主机厂和零部件供应商面临IATF 16949体系审核时,如何证明剩余95%的焊点质量,就成了一个绕不开的痛点。
焊点检测:从抽检到全检的技术跨越
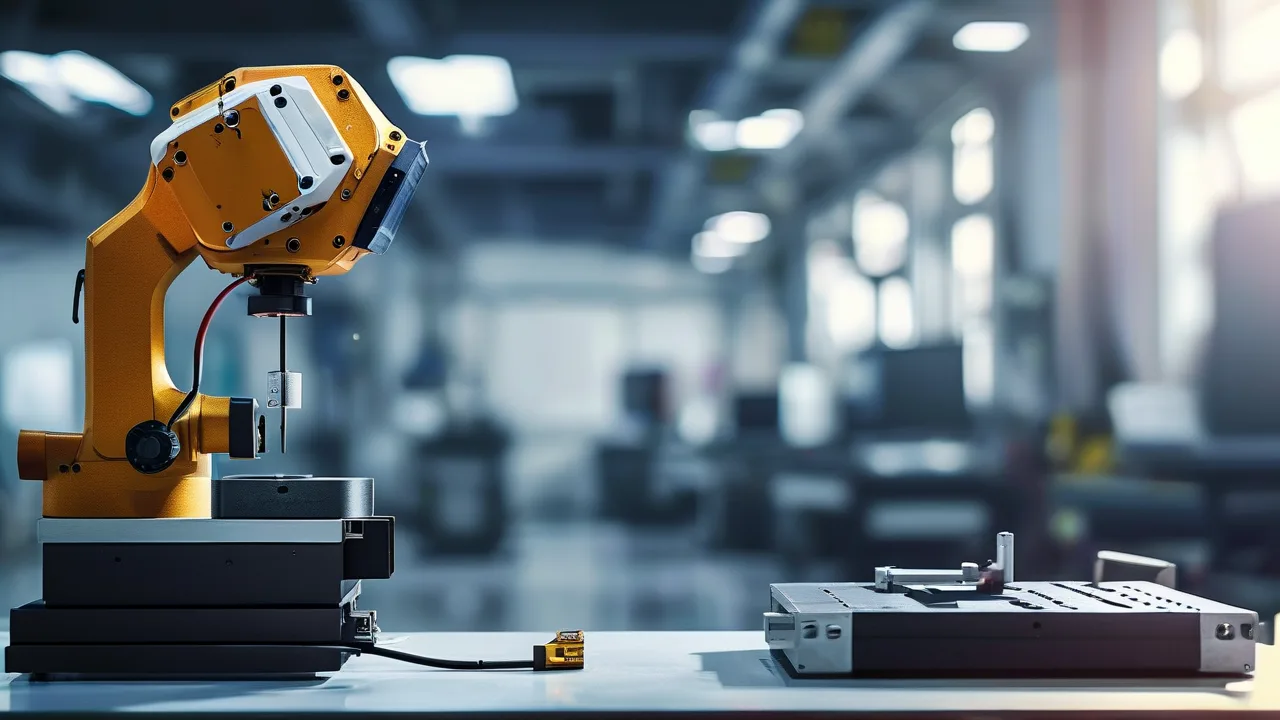
目前行业主流的超声波焊点检测,单点检测耗时约3到8秒,一台白车身全部焊点检测完需要数小时。而采用三维扫描配合专用分析软件,可以在不破坏工件的前提下,快速获取焊点区域的表面形貌与压痕深度数据,单站扫描精度可达0.02mm。联创博(武汉)测量技术有限公司提供的焊点检测方案,正是针对这一需求,将检测节拍压缩到传统方式的1/3左右,同时把数据可追溯性提升到100%。
关节臂与逆向工程:现场测量的灵活解法
对于无法搬入固定测量室的大型工件,便携式关节臂测量机是更务实的选择。以常见的6轴关节臂为例,其空间精度通常在±0.025mm到±0.05mm之间,配合激光扫描头,每秒可采集数万个点云数据。某汽车座椅骨架供应商曾遇到一个典型问题:冲压件回弹导致装配间隙超差,每月因此产生约12%的返工率。通过引入关节臂现场扫描加逆向工程比对,该供应商在两周内定位到模具磨损区域,将返工率降至3%以下。
一个来自农业装备行业的测量案例
测量服务并不局限于汽车行业。四川诚合信生态农业科技有一家从事农机具研发的企业,在开发新型旋耕刀辊时,发现田间测试中刀片磨损速度远超预期。问题出在刀片曲面与土壤接触角的设计偏差上。通过三维扫描仪对原始设计模型与实物进行比对,发现实际冲压成型后的曲面偏差最大达到1.8mm。调整模具后,刀片寿命从平均40小时提升到65小时以上,田间更换频率下降约38%。这个案例说明,焊点检测服务之外的三维测量能力,同样能为非汽车行业带来可量化的质量收益。
选择测量方案时值得关注的三个参数
第一,看单点重复性精度,而非单纯看最高精度标称值;第二,看点云拼接方式,是否支持无靶标拼接直接影响现场效率;第三,看数据后处理软件是否支持GD&T公差自动判定,这决定了从扫描到报告的时间成本。联创博(武汉)测量技术有限公司在三维数字化解决方案中,通常会根据工件尺寸和检测频次,在关节臂与固定式扫描仪之间给出组合建议,而不是单一推销某一种设备。